现货催化燃烧设备在树脂砂铸造废气处理中的应用与蓄热式装置解析
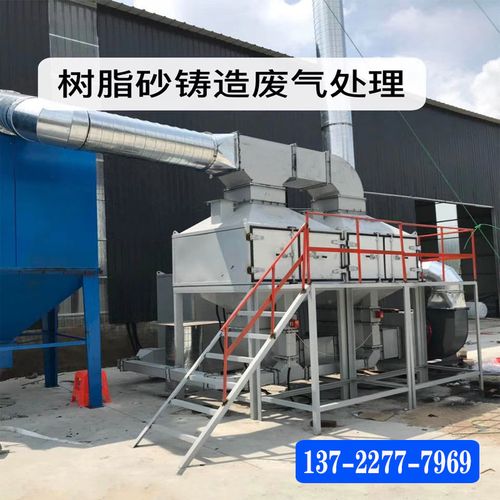
引言
树脂砂铸造工艺在铸造行业中广泛应用,但其生产过程中会产生大量含挥发性有机物(VOCs)的废气,若未经有效处理直接排放,将对大气环境和人体健康造成严重危害。催化燃烧设备作为一种高效、节能的废气处理技术,近年来在树脂砂铸造废气治理中备受青睐。特别是现货供应的催化燃烧设备及蓄热式装置,因其即买即用、处理效率高、运行成本低等优势,成为众多铸造企业的首选。本文将从树脂砂铸造废气的特点出发,深入探讨现货催化燃烧设备及蓄热式装置的工作原理、技术优势和应用要点,为企业环保设备选型提供参考。
一、树脂砂铸造废气的来源与特性
树脂砂铸造生产中的废气主要来源于造型、制芯、浇注和冷却等工序。呋喃树脂、酚醛树脂等粘结剂在高温下分解,释放出甲醛、苯酚、苯、甲苯、二甲苯等VOCs以及少量粉尘和刺激性气味。这类废气具有以下特点:
- 成分复杂:含多种有机污染物,且浓度随工艺波动较大;
- 风量大、浓度低:通常排风量较大,VOCs浓度多在几百至几千mg/m³之间;
- 含尘、含粘性物质:废气中常夹带细颗粒物和树脂焦油,易造成催化剂堵塞或中毒。
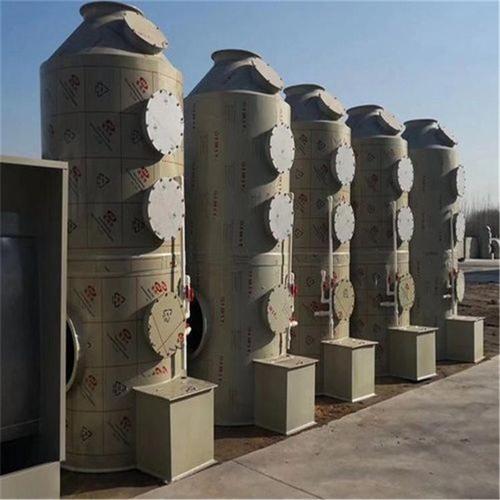
因此,树脂砂铸造废气治理需先进行预处理(如除尘、除油),再进入催化燃烧核心单元。
二、现货催化燃烧设备的工作原理
催化燃烧设备利用催化剂(常用贵金属或过渡金属氧化物)降低VOCs氧化反应的活化能,使有机物在较低温度(250~400℃)下与氧气发生无焰燃烧,彻底转化为CO₂和H₂O,并释放热量。典型流程包括:
1. 预处理:废气经干式过滤或湿式洗涤去除粉尘和粘性物质;
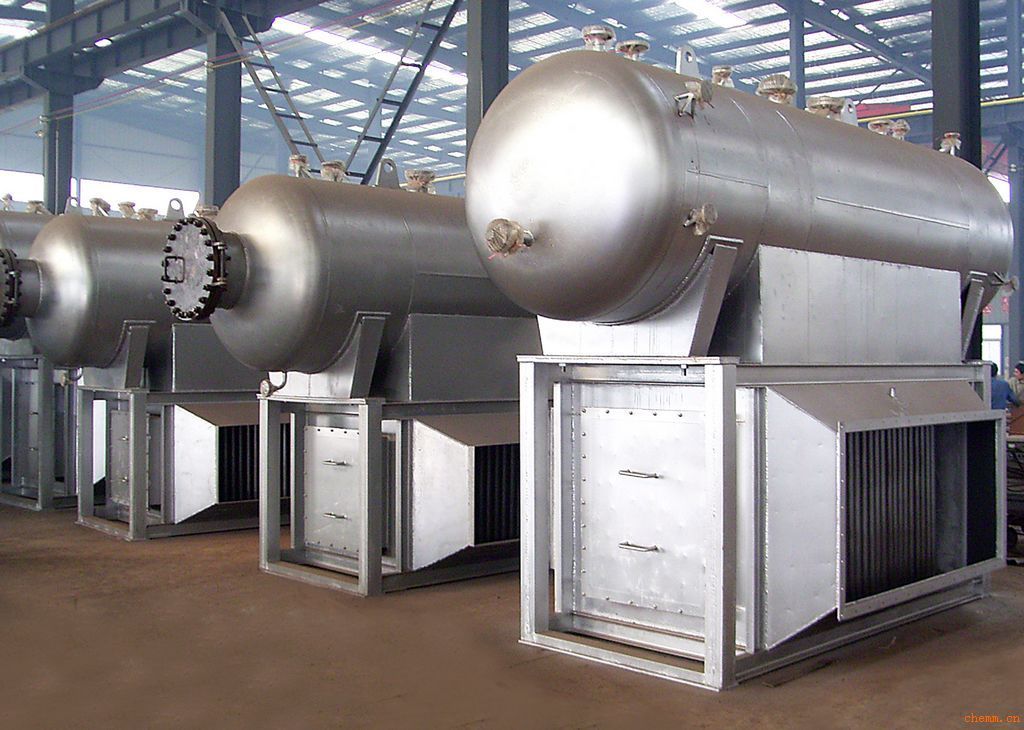
2. 换热升温:借助蓄热式或 recuperative 换热器将废气加热至催化反应温度;
3. 催化反应:废气通过催化剂床层,VOCs被氧化分解;
4. 热量回收:净化后的高温气体通过换热器预热 incoming 废气,降低能耗;
5. 达标排放:处理后的气体经烟囱排放。
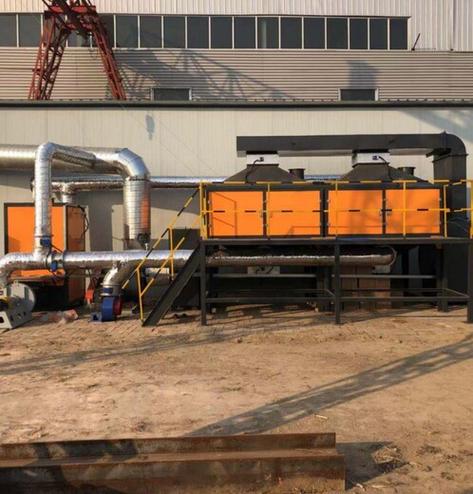
现货设备通常为模块化设计,可根据风量和浓度灵活组合,安装周期短,适合中小型铸造企业快速上马环保设施。
三、蓄热式装置(RCO/RTO)的关键作用
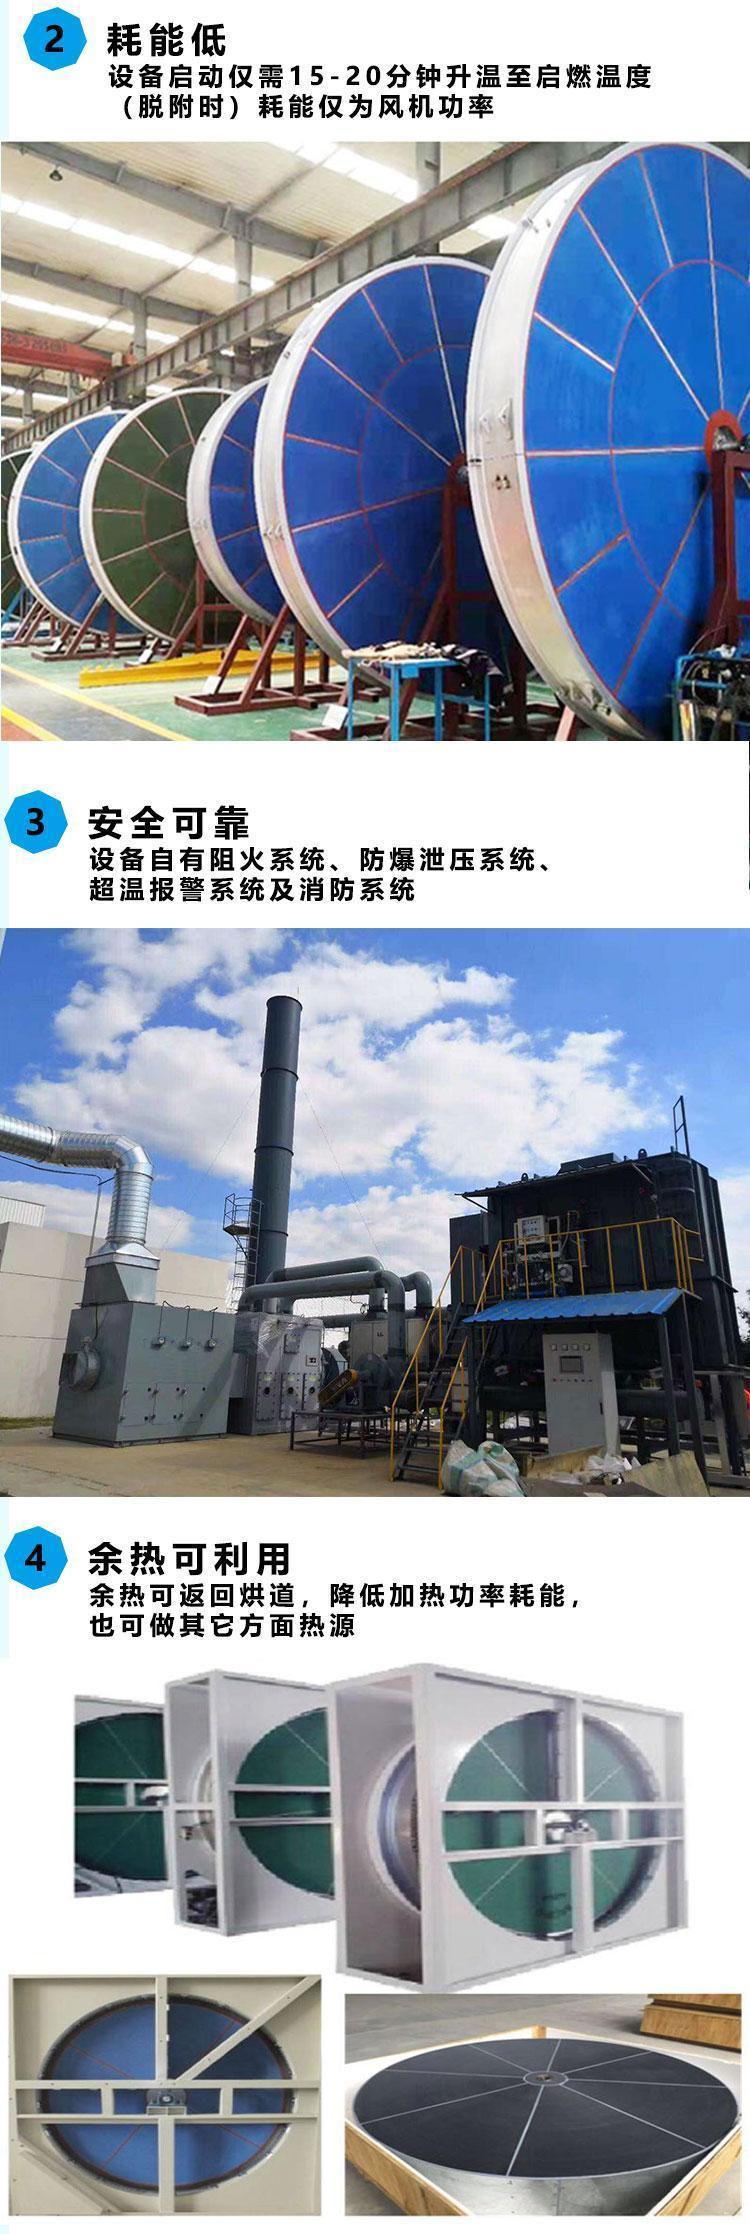
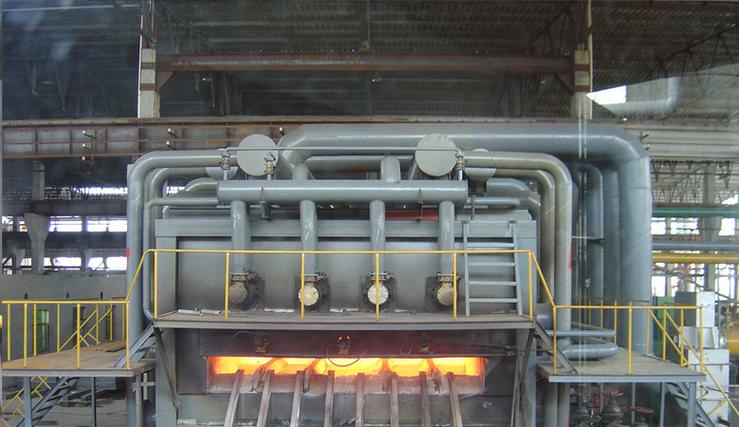
蓄热式催化燃烧装置(Regenerative Catalytic Oxidizer, RCO)在催化燃烧基础上引入蓄热陶瓷体,通过交替切换气流方向实现热量的高效回收,热回收率可达95%以上。其核心优势包括:
- 节能显著:当废气浓度达到一定值(如>1000mg/m³)时,装置可自维持运行,无需或仅需少量辅助燃料;
- 处理效率高:对VOCs的去除率通常≥97%,满足严格排放标准;
- 适应性强:可处理大风量、低浓度废气,且对树脂砂废气中的多种组分均有良好净化效果;
- 运行稳定:蓄热陶瓷体耐高温、抗腐蚀,寿命长,维护成本低。
对于树脂砂铸造企业,选择蓄热式催化燃烧装置可大幅降低运行能耗,同时避免催化剂因频繁启停而失活。
四、现货设备的选型与使用要点
- 风量与浓度匹配:根据实际排风量和VOCs浓度确定设备规格,避免“大马拉小车”或超负荷运行;
- 预处理必须到位:树脂砂废气中的粉尘和焦油需经高效过滤(如干式漆雾过滤+活性炭预吸附)保护催化剂;
- 催化剂选择:针对含硫、含磷等易中毒成分,宜选用抗中毒能力强的催化剂,并定期检测活性;
- 安全设计:配备阻火器、泄压装置、温度超限报警及自动旁通,防止回火或爆炸;
- 智能控制:采用PLC自动控制,实现蓄热床切换、温度调节和故障诊断,降低人工操作强度;
- 现货优势:现货设备缩短交货周期,但需确认厂家提供安装调试及售后支持,确保与现有工艺衔接。
五、应用案例与效益分析
某树脂砂铸造车间采用现货蓄热式催化燃烧设备处理造型和浇注废气,风量30000m³/h,入口VOCs浓度800~1500mg/m³。设备投运后,排放浓度稳定低于30mg/m³,去除率>97%,且由于蓄热回收效率高,正常运行时仅需少量天然气补燃,年运行费用较传统热力燃烧节省40%以上。设备占地面积小,安装仅耗时两周,对生产影响极小,实现了环保与经济效益的双赢。
结论
现货催化燃烧设备及蓄热式装置为树脂砂铸造废气治理提供了高效、节能、快速的解决方案。企业在选购时应结合自身废气特性,重视预处理和催化剂保护,选择技术成熟、服务完善的供应商。随着环保标准日益严格,蓄热式催化燃烧技术将在铸造行业绿色转型中发挥更大作用,助力企业实现达标排放与可持续发展。
如若转载,请注明出处:http://www.liguanjiate.com/product/50.html
更新时间:2026-11-09 21:46:07