蓄热式氧化炉 工业废气高效处理的核心装备
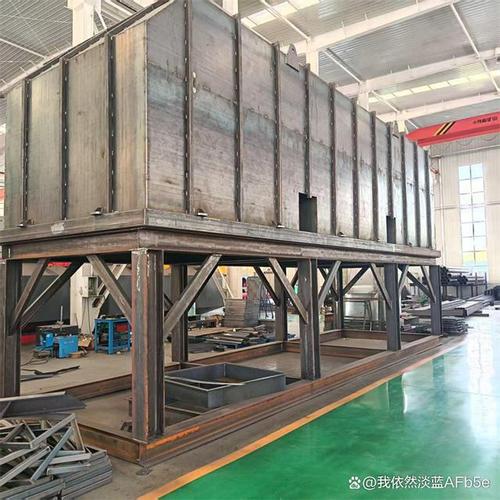
引言
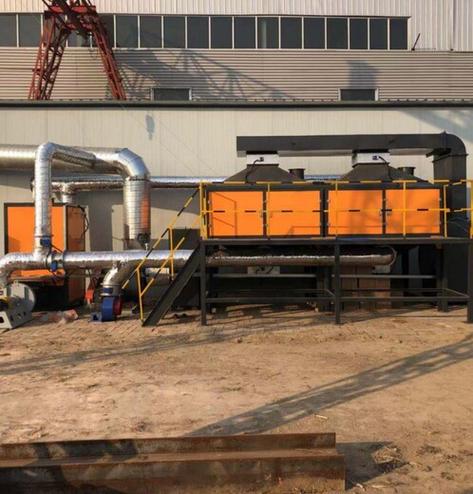
随着工业化进程的持续深入,挥发性有机物(VOCs)等有害废气的排放量不断增加,对大气环境和人体健康构成严峻挑战。日趋严格的环保法规与企业绿色转型的内在需求,共同推动废气处理技术向高效、节能、可靠的方向迭代升级。在众多治理技术中,蓄热式氧化炉(Regenerative Thermal Oxidizer,简称RTO)凭借其出色的净化效率和热能回收能力,已成为工业生产废气处理领域的主流装备,而其中的蓄热设备更是整套系统的技术核心。
一、工业废气处理需求的持续增长
工业生产中,涂装、印刷、化工、制药、电子制造、包装等行业均会排放大量含VOCs的废气。这类废气不仅具有异味,部分组分还具有毒性和可燃性,若未经有效处理直接排放,将引发光化学烟雾、臭氧层破坏等环境问题。国家层面相继出台《大气污染防治法》《挥发性有机物无组织排放控制标准》等政策法规,地方环保标准也不断加严,企业面临着达标排放与降低运行成本的双重压力。这一背景下,市场对高效废气处理设备的需求呈现快速增长态势。
二、蓄热式氧化炉的工作原理与优势
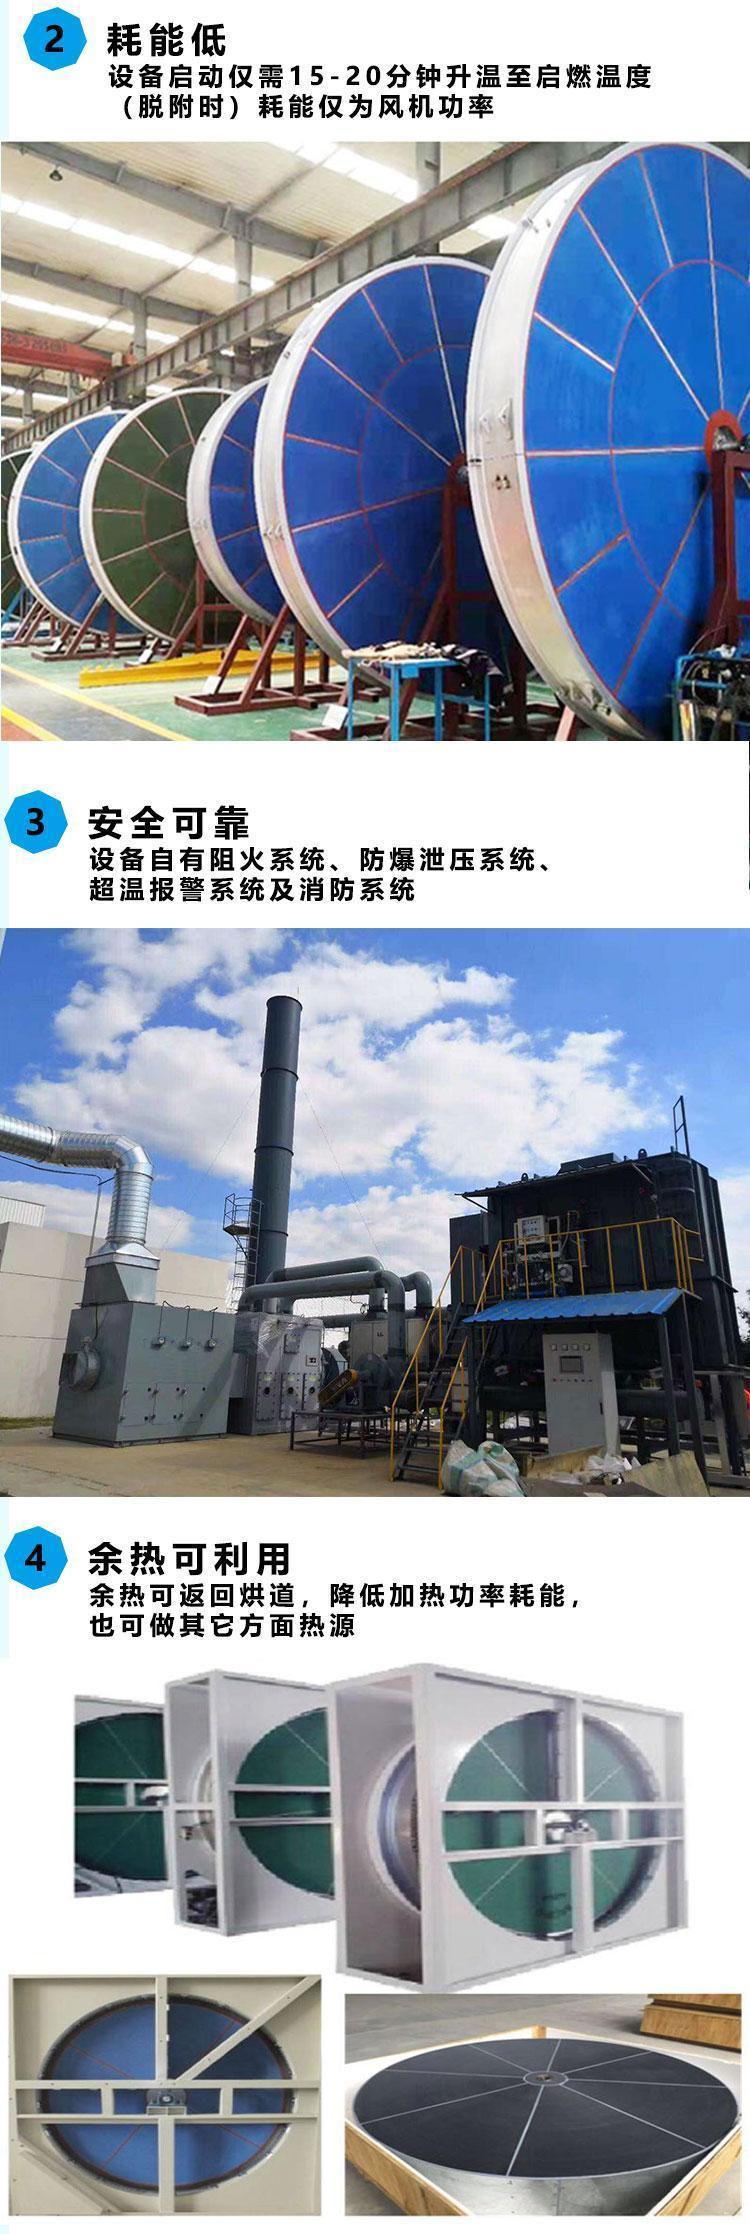
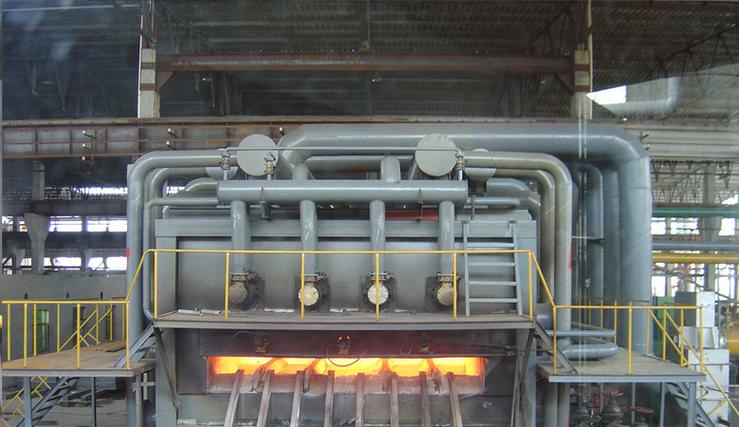
蓄热式氧化炉的基本原理是将有机废气加热至760℃以上,使VOCs在高温下发生氧化反应,转化为二氧化碳和水,从而实现无害化处理。其独特之处在于配备了蓄热设备——通常由陶瓷蓄热体构成,通过交替切换气流方向,利用蓄热体“吸热—放热”的循环,将高温净化气体中的热量回收,用于预热进入的低温废气。
得益于这一热回收机制,RTO的热回收效率可达95%以上。当废气中VOCs浓度达到一定值(通常约1.5—2 g/m³以上)时,系统甚至可实现自热运行,无需额外补充燃料,显著降低运行成本。相较于直接燃烧、催化燃烧等工艺,RTO在处理大风量、中低浓度废气时更具经济性和适应性,且对成分复杂的混合废气具有较强耐受能力。
三、蓄热设备:RTO系统的技术核心
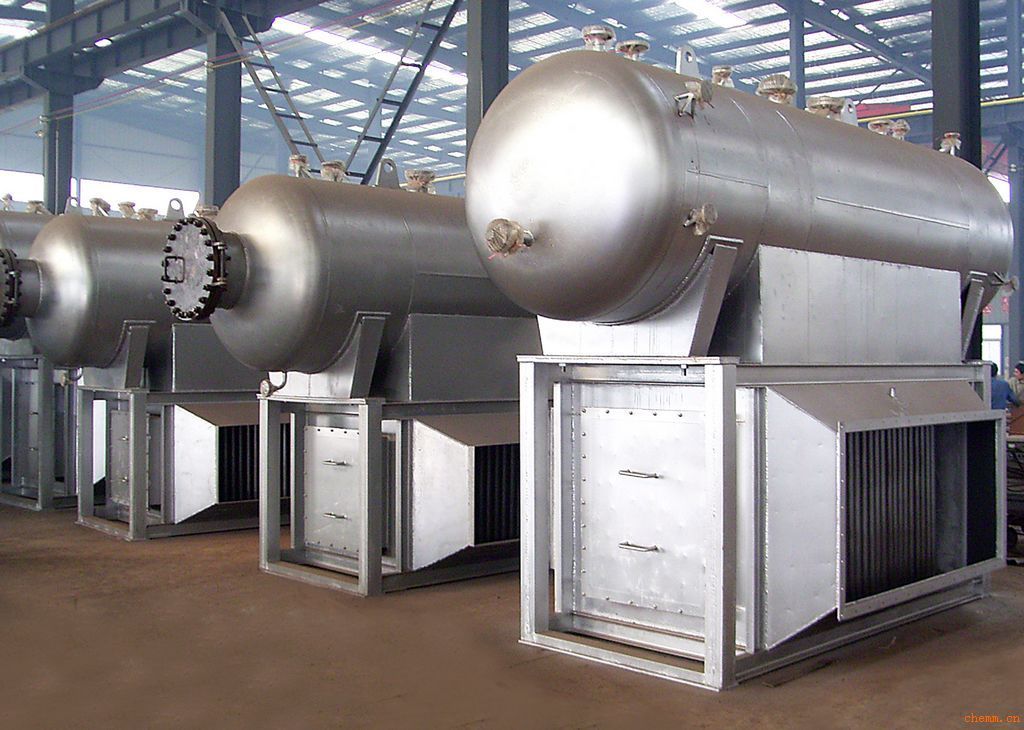
蓄热设备是决定RTO性能优劣的关键部件,其设计涉及材料选择、结构布置与切换控制等多个环节。
蓄热材料方面,常用陶瓷蜂窝体或规整填料,要求具备高比热容、良好耐热冲击性、低压降和抗堵塞能力。蜂窝陶瓷因其比表面积大、气流分布均匀,成为当前应用最广泛的选择。
结构形式上,蓄热设备通常分为两室、三室或旋转式(转轮式)布置。两室结构简单但存在未处理废气直排的“穿透”问题;三室结构通过增加吹扫环节有效解决了这一问题,是目前中大型项目的主流方案;旋转式RTO则以 continuous 旋转分配阀替代切换阀,结构紧凑、切换平稳,适用于场地受限的场景。
切换控制方面,蓄热设备的切换阀需在高温、高频动作条件下保持密封可靠。阀门性能直接影响净化效率与设备寿命,因此对制造精度和材料耐温性提出较高要求。
四、选型与应用要点
企业在选择蓄热式氧化炉时,应综合考虑废气风量、浓度、组分、含尘量及腐蚀性等因素。对于高沸点物质或易聚合成分,需评估蓄热体堵塞风险,必要时增设预处理单元;对于含硫、含卤素废气,则需关注耐腐蚀材料选型及二次污染控制。蓄热设备的蓄热床层高度、气流均布设计以及切换周期的优化,均会显著影响热回收效率与运行稳定性,应由专业团队进行精细化设计。
##
在环保要求持续收紧与制造业绿色升级的双重驱动下,蓄热式氧化炉凭借高效净化与卓越的热能回收性能,正成为工业废气治理的重要技术路线。蓄热设备作为其“心脏”,其材料、结构与控制水平直接关乎系统整体效能。随着蓄热材料性能提升、智能控制技术融合以及模块化设计的推广,蓄热式氧化炉将在更广泛的工业场景中发挥关键作用,为大气环境质量的持续改善提供坚实支撑。
如若转载,请注明出处:http://www.liguanjiate.com/product/49.html
更新时间:2026-11-09 04:24:27