催化燃烧与蓄热式设备在喷漆车间废气治理中的应用
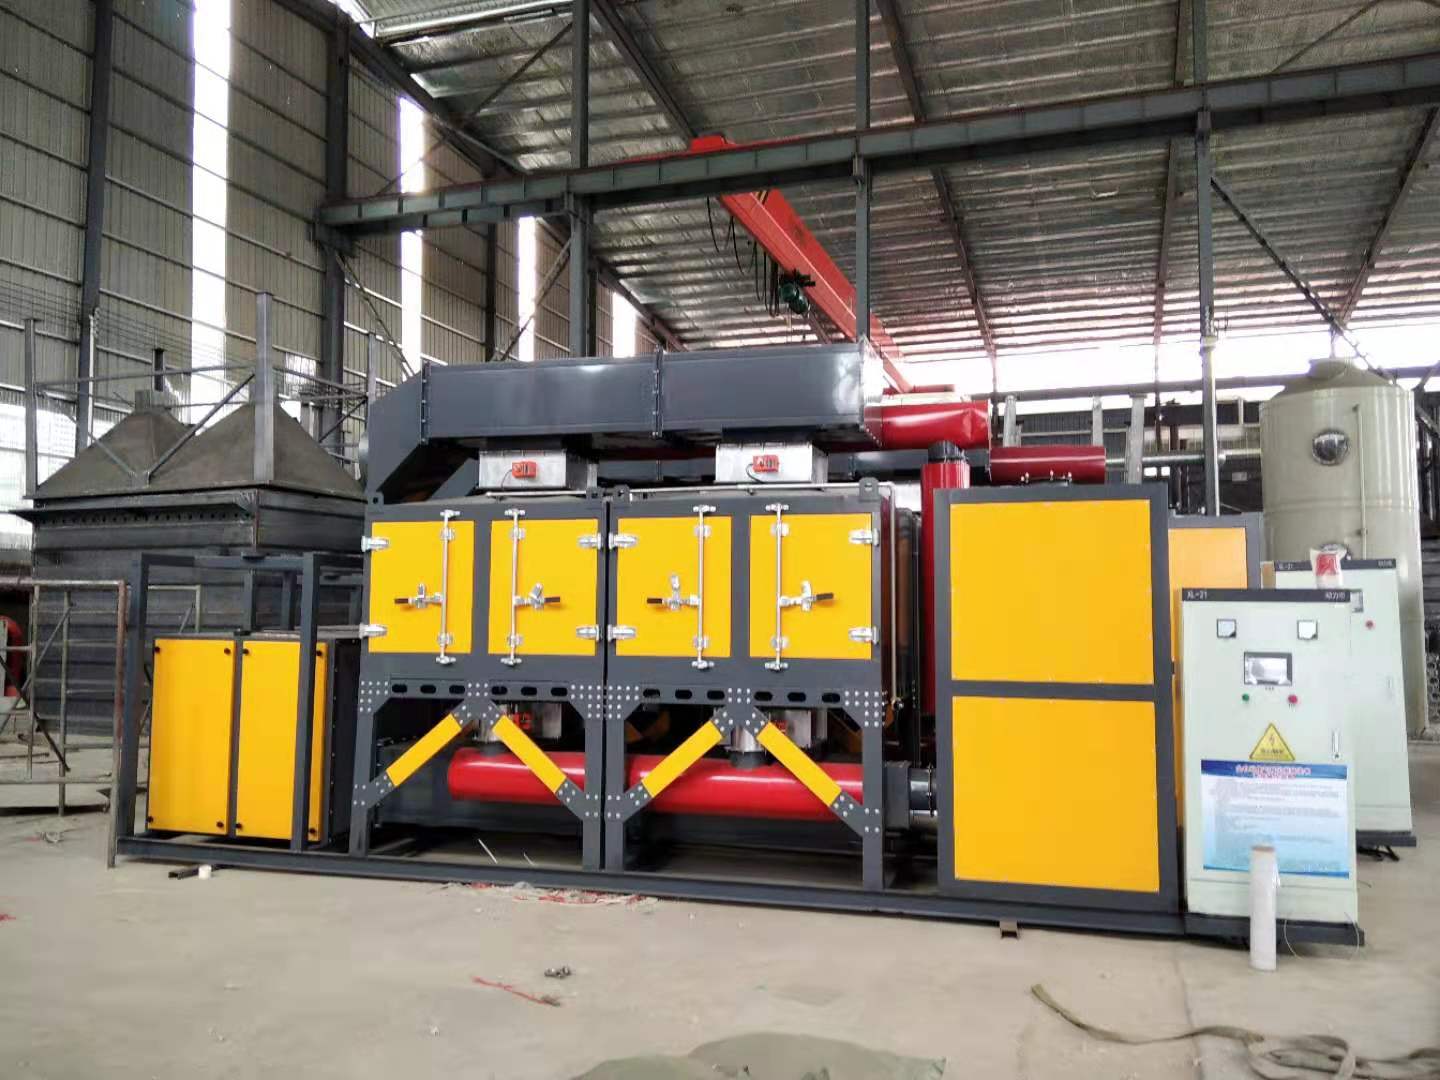
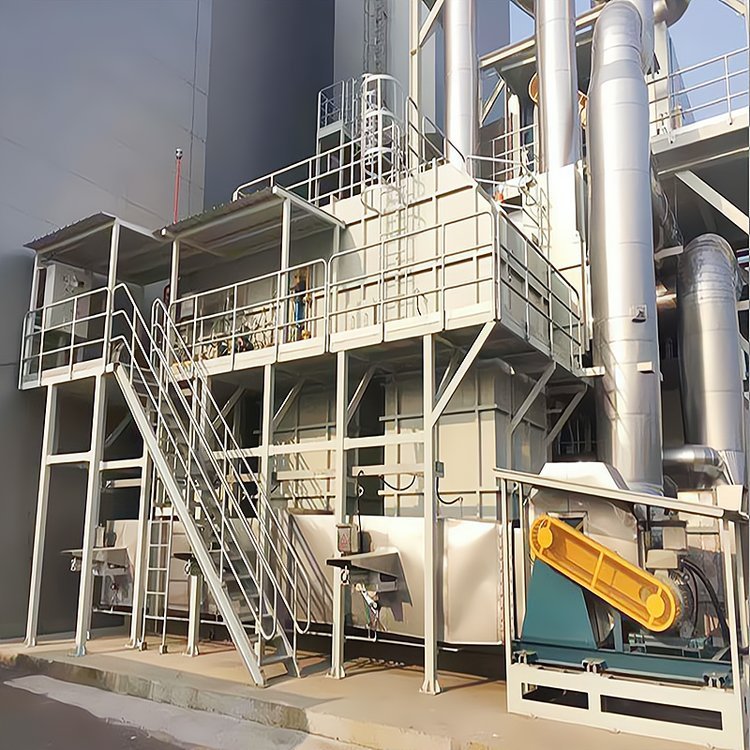
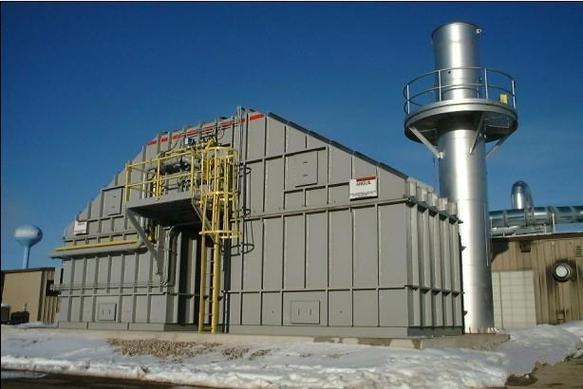
喷漆车间在生产过程中会排放大量挥发性有机化合物(VOCs),若未经有效处理直接排放,不仅污染大气环境,还会危害人体健康。催化燃烧、蓄热式废气处理设备以及蓄热设备的组合应用,为喷漆车间废气治理提供了高效、节能的解决方案。
一、喷漆车间废气的特点与治理难点
喷漆废气的主要成分包括甲苯、二甲苯、乙酸乙酯、丁酮等VOCs,具有风量大、浓度低、成分复杂、含漆雾等特点。漆雾若进入治理设备,易造成催化剂中毒和蓄热体堵塞,因此前端预处理(如干式过滤、水帘柜)必不可少。治理难点在于既要保证达标排放,又要控制运行能耗。
二、催化燃烧技术原理
催化燃烧(CO)是在催化剂作用下,使有机废气在较低温度(250—400℃)下发生无焰燃烧,氧化分解为二氧化碳和水。相比直接燃烧,催化燃烧具有起燃温度低、能耗小、NOx生成量少等优势。常用催化剂为贵金属(铂、钯)或过渡金属氧化物,需针对废气成分选择合适的催化剂并防止中毒。
三、蓄热式废气处理设备与蓄热设备的作用
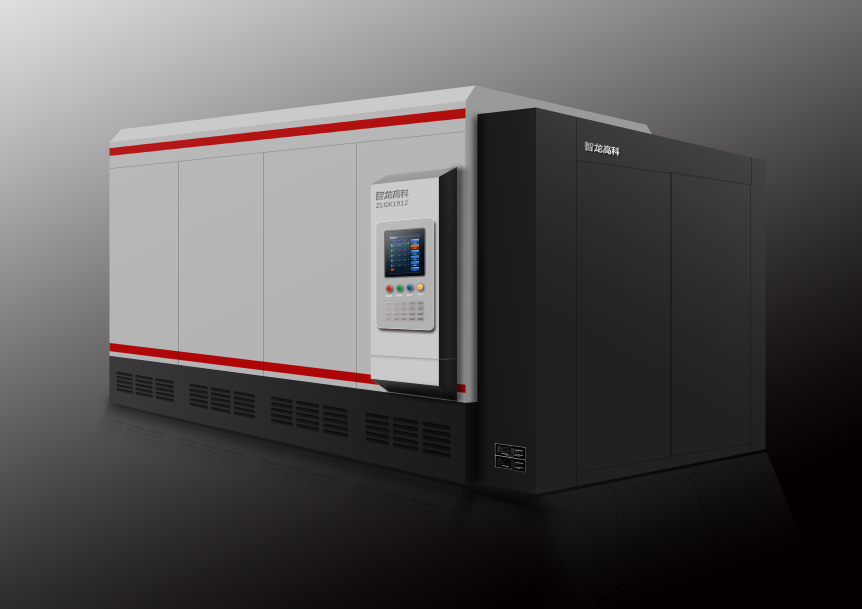
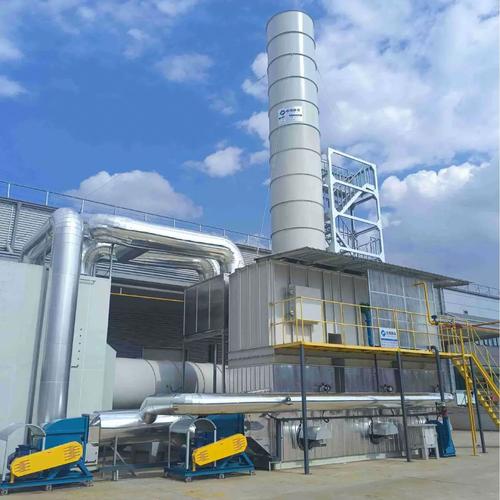
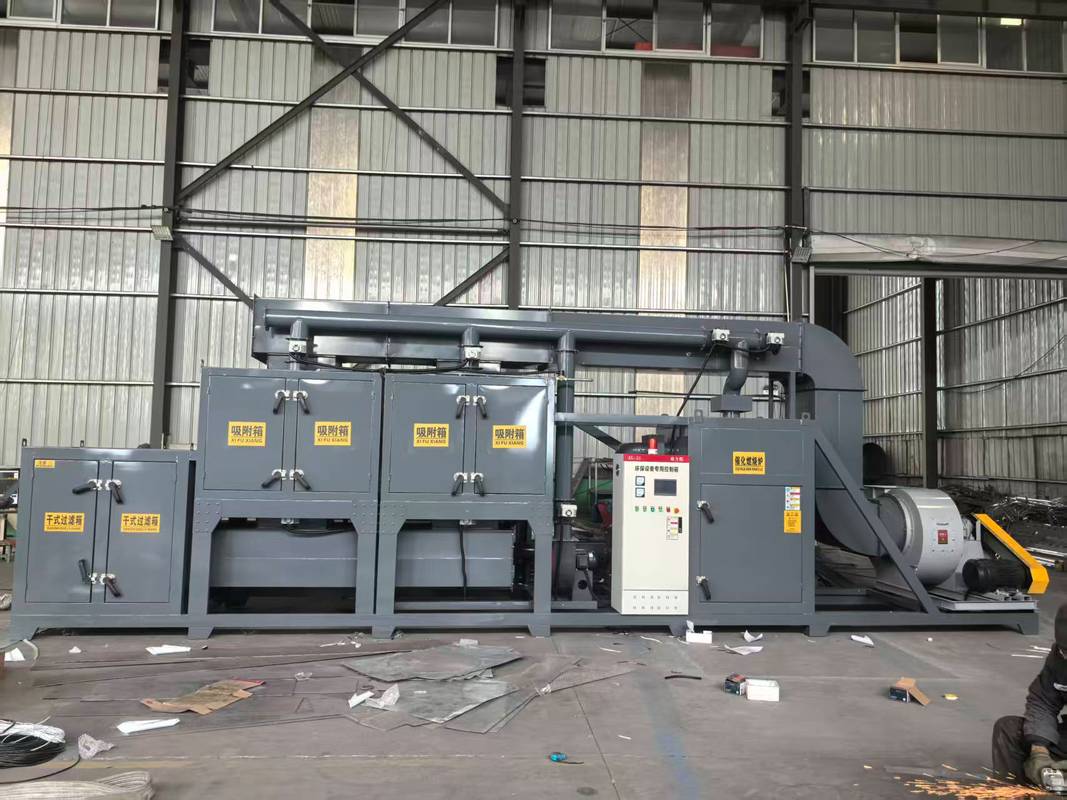
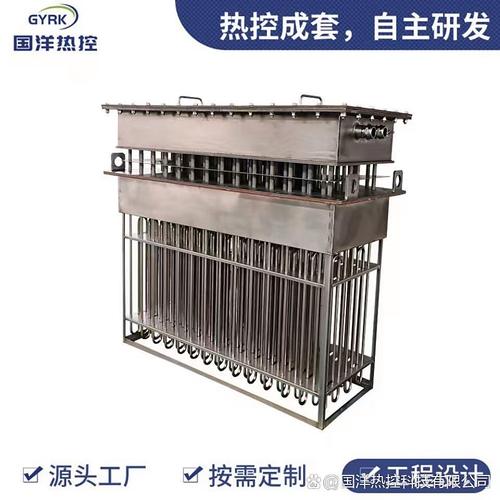
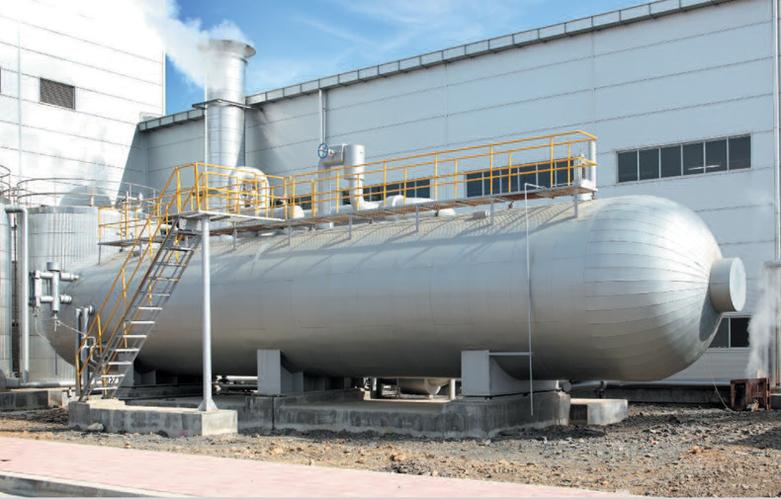
蓄热式废气处理设备(RTO/R CO)通过蓄热陶瓷体交替吸热与放热,将燃烧产生的高温热量回收用于预热进气,热回收效率可达95%以上。蓄热设备的核心是蓄热床,通常分为两室、三室或多室结构,通过切换阀改变气流方向实现连续运行。蓄热式催化燃烧设备(RCO)则将蓄热技术与催化燃烧结合,兼具低起燃温度和高热回收率的优点,特别适合中低浓度、大风量的喷漆废气。
四、喷漆车间废气治理设备的系统集成
典型的喷漆车间废气治理系统包括:预处理单元(漆雾过滤)、吸附浓缩单元(活性炭或沸石转轮,用于低浓度废气浓缩)、蓄热式催化燃烧设备(RCO)或蓄热式热力焚烧设备(RTO)、引风机及控制系统。对于浓度较低的喷漆废气,常采用沸石转轮浓缩+RCO组合工艺,先浓缩再催化燃烧,大幅降低运行成本。
五、选型与运行要点
- 根据废气风量、浓度、成分及含漆雾情况确定工艺路线;2. 做好预处理,保护催化剂和蓄热体;3. 合理设计蓄热床切换周期,保证排气温度稳定;4. 配备温度、压力、浓度监测与安全联锁装置;5. 定期更换催化剂、清理过滤材料,确保长期稳定达标。
六、
催化燃烧与蓄热式废气处理设备的有机结合,能够高效治理喷漆车间VOCs废气,实现节能降耗与达标排放的双重目标。企业在选择喷漆车间废气治理设备时,应结合自身工况进行科学选型与系统集成,并重视日常运维管理,从而发挥设备的最大效益。
如若转载,请注明出处:http://www.liguanjiate.com/product/7.html
更新时间:2026-11-09 17:05:54